

Як переконатися, що труба рідинного охолодження 316 пройшла перевірку на витік гелієм з першої спроби
Як переконатися, що труба рідинного охолодження 316 пройшла тест на герметичність гелієм з першої спроби
Труба з рідинним охолодженням 316 утримує гелій при 10⁻⁹ мбар·л/с лише тоді, коли перед увімкненням манометра є три параметри: на внутрішній поверхні немає захоплених часток, зварний шов закритий кваліфікованим процесом, а не заправленим, і трубку правильно висушено та очищено. Більшість несправностей першої спроби визначаються днями раніше, під час контролю процесу, а не на детекторі витоків.
Перевірка герметичності гелієм у цеху, який проводить її щодня, виглядає так. Гелій розпорошується на зовнішню сторону вакуумованої труби; мас-спектрометр зсередини реєструє будь-який індикатор, який протиснеться. При 5×10⁻⁷ мбар·л/с стрілка залишається плоскою. При 1×10⁻⁶ мбар·л/с ви маєте витік, який виявиться як втрата охолоджуючої рідини в живій стійці CDU через три місяці. Детектор ніколи не створює витік. Це відкриває лише одне.
Це основна теза: тест на герметичність першого проходу гелієм є результатом виробничого дизайну, а не результатом тестування. Нижче наведено чотири змінні, які визначають результат – поверхню, зварювання, висихання та метод виявлення – з подальшою процедурою для вашої наступної партії.

Чому забруднення та дефекти зварного шва спричиняють несправності з першої спроби
Перший підозрюваний у будь-якому невдалому тесті на гелій – це не діра. Це повільне виділення газу, захопленого поверхнею.
Звичайні промислові труби часто мають обробку Ra 1,6 мкм або більше. При цій шорсткості залишки полірувальної суміші, ріжучої рідини та повітряного пилу сидять у мікрощілинах уздовж отвору. Під вакуумом труба виділяє ці залишки протягом годин, і спектрометр зчитує це зростання фону як витік. Покупці, які шукають результат першого проходження, часто виявляють, що течешукач був чесним, а поверхня нечистою.
Для режиму рідинного охолодження поверхнева мішень знижується до Ra менше або дорівнює 0,4 мкм, що досягається шляхом послідовного полірування, травлення та пасивації. Три процесуальні рішення приведуть вас туди:
- Внутрішня шорсткість контролюється отвором, а не зовнішнім діаметром, оскільки охолоджуюча рідина торкається лише шляху потоку.
- Травлення та пасивація слідують за поліруванням, а не передують йому, видаляючи шар вільного заліза, який залишає полірування.
- Кожна пробірка закривається на обох портах одразу після остаточного очищення, тому частинки не можуть повторно потрапити під час пакування чи транспортування.
Окупність вимірна. Більш гладкий отвір залишає менше місць, де накопичуються частки, тому контур охолоджуючої рідини залишається стабільним протягом місяців безперервної роботи, а не дрейфує. Узгодженість партії тут має більше значення, ніж якість зразка: один покупець, з яким ми працюємо, прийняв зразки, які пройшли перевірку, потім виявив, що зовнішній діаметр, товщина стінки та розміри портів відрізняються для різних виробничих партій, і йому довелося переробляти модулі на місці. Зразки доводять, що процес існує. Лише партійний контроль підтверджує, що він повторюється.
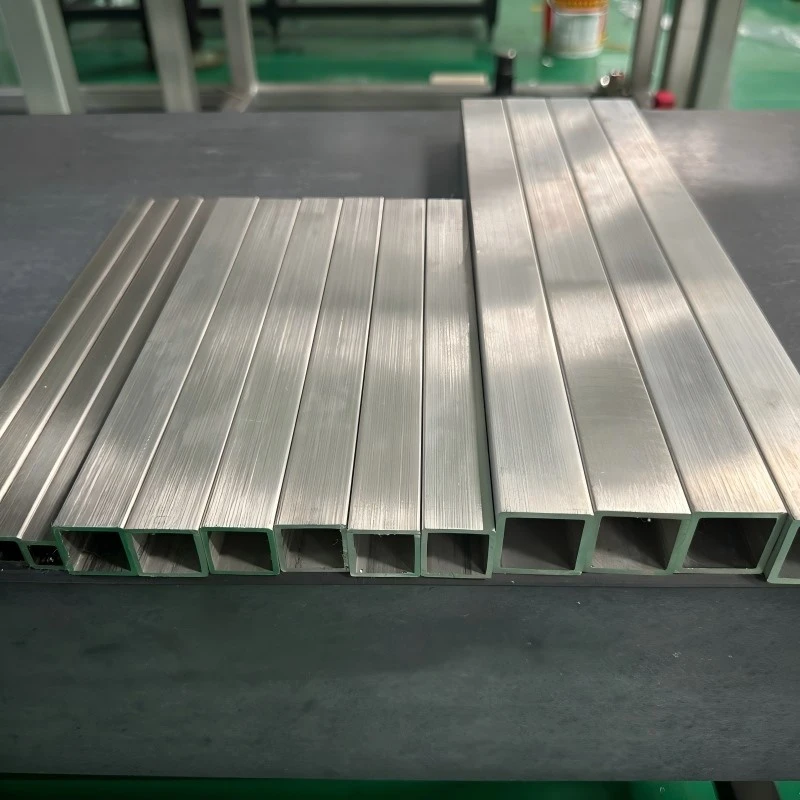
Як якість зварювання та клас матеріалу визначають надійність перевірки на герметичність
Тест на гелій оцінює надійність зварювання. Він карає будь-який процес, який приховує дефект замість того, щоб його усувати.
Орбітальне зварювання є процесом вибору для з’єднань труб рідинного охолодження 316, оскільки дуга обертається навколо фіксованого з’єднання з контрольованими параметрами – струм, швидкість пересування, потік захисного газу та дуговий зазор реєструються за прохід. Ручне зварювання залежить від стійкості оператора; орбітальне зварювання залежить від програми. Ця різниця проявляється як послідовне проникнення по всьому колу, без тонкої ділянки з одного боку суглоба.
China Super Tech керує якістю зварювання згідно з ISO 3834, міжнародним стандартом щодо вимог до якості зварювання, який регулює кваліфікацію процедури, кваліфікацію оператора та записи перевірки зварювання. Практичний сенс для покупця полягає в тому, що зварний шов на трубі 1 і зварний шов на трубі 400 виконано в результаті однієї кваліфікованої процедури, а не двох різних пар рук.
Вибір матеріалу несе другу половину навантаження на надійність. 316Нержавіюча сталь L додає молібден і зберігає низький рівень вуглецю, що підвищує стійкість до точкової корекції в середовищах, що містять хлориди, і до тривалого впливу охолоджуючої рідини. Для замкнутої системи рідинного охолодження, яка працює роками, цей опір визначає, чи буде стовбур залишатися гладким, чи з’являться місця початку.
| Точка прийняття рішення | Слабке значення за замовчуванням | Надійне значення за замовчуванням для труб, перевірених гелієм |
|---|---|---|
| Процес зварювання | Ручний TIG, залежить від оператора | Орбітальне зварювання із записаними параметрами, керується ISO 3834 |
| Оздоблення отвору | Ra 1,6 мкм комерційне покриття | Ra Менше або дорівнює 0,4 мкм після полірування + травлення + пасивації |
| Клас матеріалу | 304 за вартість | 316L, де присутні хлориди або тривалий вплив охолоджуючої рідини |
| Огляд | Візуальна + вибіркова перевірка | 100% перевірка витоку перед відправкою |
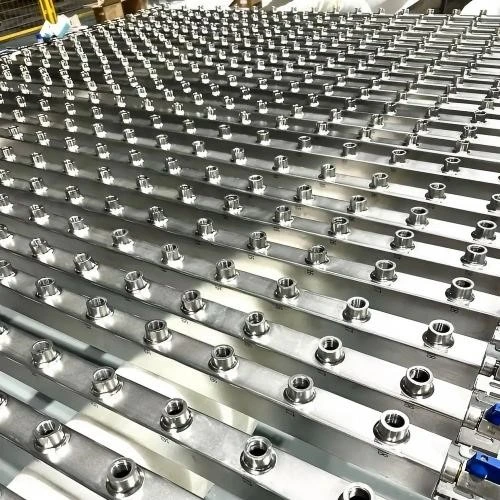
Як сушіння та очищення визначають результат тесту перед запуском детектора
Залишкова вологість є найпоширенішою причиною того, що звукопровод читається як протікаючий.
Вода в щілині або мертвому об'ємі повільно випаровується під вакуумом. Мас-спектрометр не може відрізнити водяну пару від гелієвого індикатора, тому мокра труба створює фоновий сигнал, який імітує витік. Виправлення відбувається перед тестуванням, а не під час нього:
- Продуйте трубку сухим азотом під високим тиском і достатньо високим потоком, щоб витіснити вологу по всій довжині в обох напрямках.
- Тримайте під вакуумом достатньо довго, щоб рівень фону впав і стабілізувався - показання детектора повинні бути плато, а не дрейфувати.
- Відкалібруйте відповідно до сертифікованого стандарту витоку гелію безпосередньо перед виробничою партією, щоб базова лінія приладу була відома, а не припущена.
- Випробуйте за вказаного порогу відхилення та запишіть значення для кожної пробірки, а не позначки «пройшов/не пройшов».
Пропуск кроку 3 – це місце, де перші спроби найчастіше не вдаються в невеликих магазинах. Некалібрований прилад не може визначити, чи протікає труба, чи детектор відхилився.
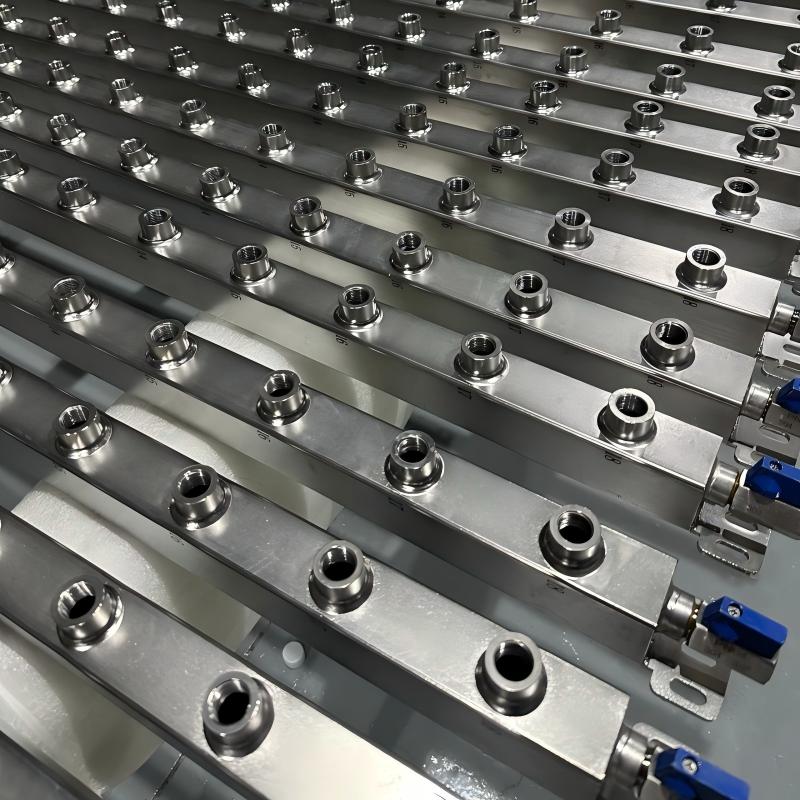
Який контроль виробництва робить результат першого проходу повторюваним
Одна чиста партія доводить, що процес працює. Поставка чистих партій доводить, що постачальник може її використовувати.
Інтегроване виробництво змінює арифметику. Коли перевірка сировини, формування труб, зварювання, обробка поверхні, механічна обробка, перевірка та складання відбуваються під одним дахом, зміна параметра стає видимою на наступній станції, а не на детекторі витоку. Це має значення, коли графік вже щільний. Одне розширення центру обробки даних у США вимагало додаткових 2000 метрів труби рідинного охолодження DN200 316, а також 24 нестандартних колін, 48 фланців і партію з’єднувальних фітингів, які відповідали затвердженим кресленням. Замовлення пройшло виробництво та перевірку та було організовано для морського вантажу протягом 72 годин, тому що перевірка матеріалу, перевірка розмірів, перевірка зварних швів і перевірка на герметичність були послідовними внутрішніми кроками, а не мережею зовнішніх постачальників.
Потужність підтримує графік. Річний випуск труб із нержавіючої сталі 12 000 тонн, понад 11 років виробництва та експорт у понад 20 країн означають повторне включення замовлення в існуюче виробництво, а не чекання, поки звільниться лінія. Власне резюме покупця про цю роботу DN200 чітко стверджує: надійна якість труби та оперативна підтримка проекту важливі не менше, ніж сама труба. Він також зауважив, що чітка комунікація та надійна координація замовлення мають таке ж значення, як продукт у інженерному проекті.
Для рідинного охолодження, перевіреного гелієм, повторюваність — це те, що фактично купує замовлення. Постачальник, який виконує контроль дегазації, орбітальне зварювання, суху продувку та калібрований детектор як стандартні кроки, пройде першу спробу, оскільки випадковості нічого не залишається.
Найбільше занепокоєння викликає не якість зразка, а те, чи може кожна партія підтримувати однаковий стандарт.
Це речення для перевірки постачальника. Попросіть надати записи партій, а не зразок фотографії.
FAQ
З: Яка швидкість витоку вважається пропускною для труби рідинного охолодження 316?
Відповідь: Поріг проходження встановлюється специфікацією системи, зазвичай 1 × 10⁻⁶ мбар·л/с або менше для ланцюгів CDU. Саме число має менше значення, ніж метод: детектор має бути відкалібрований за сертифікованим стандартом витоку гелію перед партією, а виміряне значення має бути записано для кожної трубки. Позначку «пройшов/не пройшов» без записаного значення неможливо перевірити пізніше.
З: Чи може труба пройти гідростатичне випробування, але не пройти випробування на витік гелію?
A: Так. Гідростатичні випробування підвищують тиск водою та виявляють значні витоки та структурні недоліки. Тестування гелію проводиться у вакуумі за допомогою мас-спектрометра та виявляє потік індикатора зі швидкістю на багато порядків меншою. Зварний шов із дрібною пористістю може утримувати тиск води та виділяти гелій. Для рідинних систем охолодження, де втрата охолоджуючої рідини призводить до простою, гелієвий метод є тим, який відповідає режиму відмови.
З: Чи справді шорсткість внутрішньої поверхні Ra менше або дорівнює 0,4 мкм впливає на тест на витік гелію?
A: Це впливає на фонове зчитування, проти якого перевіряється тест. Грубіший отвір затримує залишки полірування, ріжучу рідину та частинки в мікрощілинах; під вакуумом ці залишки виділяють газ, і спектрометр реєструє зростаючий сигнал, який виглядає як витік. Контроль шорсткості отвору при Ra менше або дорівнює 0,4 мкм за допомогою полірування, травлення та пасивації видаляє більшу частину цього захопленого інвентарю та зберігає рівний фон.
Питання: Як довго потрібно очищати трубу рідинного охолодження 316 перед випробуванням гелієм?
A: Продуйте сухим азотом, доки волога не буде витіснена по всій довжині, потім утримуйте під вакуумом, доки фон детектора не стане на плато, а не дрейфує. Точна тривалість залежить від довжини труби, товщини стінки та вологості навколишнього середовища - довжина 6000 мм утримує більше вологи, ніж короткий вигин. Контрольним заходом є плато: якщо показання все ще падають, продувка не закінчена.
Питання: Яка документація повинна супроводжувати замовлення труби рідинного охолодження, перевіреної гелієм?
Відповідь: Вимагайте сертифікати матеріалів, що відстежуються за числом нагріву, процедурою зварювання та записами про кваліфікацію оператора відповідно до ISO 3834, звітами про перевірку розмірів, вимірюваннями шорсткості поверхні та значеннями випробувань на герметичність кожної трубки відповідно до каліброваного стандарту. Постачальник, який використовує системи ISO 9001 та ISO 3834, може виробляти їх як звичайний вихід. Якщо записи збираються тільки після вашого запиту, процес не контролюється.
Готові порівняти креслення з можливостями реального процесу? Надішліть свої розміри труб, товщину стінки та цільову швидкість витоку – інженер відповість із оцінкою здійсненності, планом контролю партії та графіком прототипу протягом 24 годин. Партії прототипів відправляються протягом 7–10 днів.


